

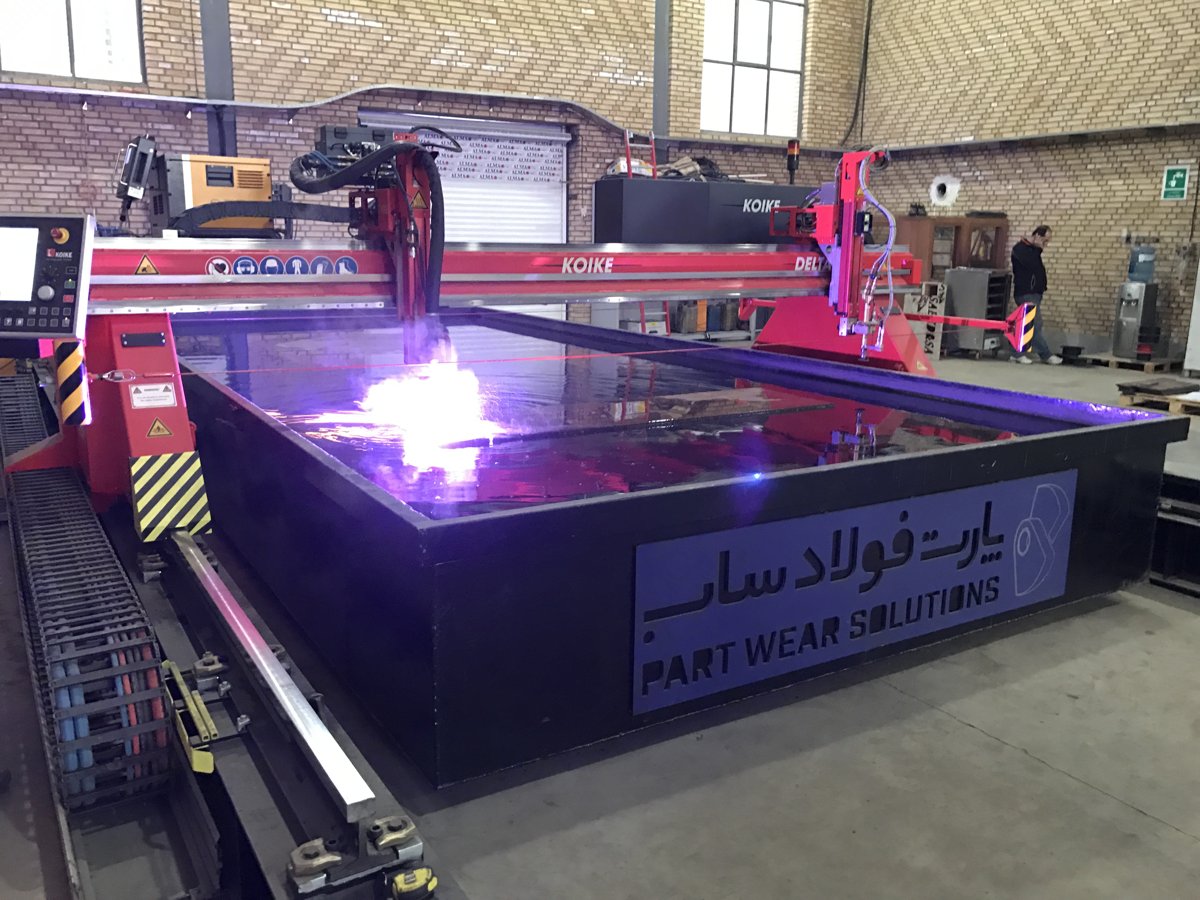
پلاسما زیر آب و واترجت دو فرآیند متفاوتاند. روش برش باید با گرید، ضخامت، شکل قطعه و نیاز به عملیات بعدی هماهنگ شود.
در پلاسما زیر آب، برش با قوس پلاسما انجام میشود و حضور آب بخشی از شرایط فرآیند است. در واترجت، جت پرفشار آب همراه با ساینده در برش فولاد به کار میرود. شباهت نام یا حضور آب به معنی یکسان بودن اثر فرآیند بر قطعه نیست.
کیفیت لبه مورد نیاز، هندسه داخلی، محل سوراخها و نیاز به ماشینکاری بعدی بر انتخاب اثر دارند. در روشهای حرارتی، ملاحظات ناحیه متأثر از حرارت و دستورالعمل گرید نیز باید بررسی شود. تلرانس نهایی را در نقشه مشخص کنید تا مسیر ساخت درست انتخاب شود.
برای شروع، امکان بررسی ورقهای ۲ × ۶ متر و برش تا ۸۵ میلیمتر اعلام شده است. این ظرفیت کلی، تضمین برش همه گریدها با همه روشها در ضخامت ۸۵ میلیمتر نیست. تأیید هر سفارش به روش برش، گرید و نقشه بستگی دارد.
گرید، ضخامت، تعداد، فایل نقشه و نیاز به سوراخکاری، رزوهکاری یا ماشینکاری را اعلام کنید. برای هارداکس ۶۰۰ و اکستریم و قطعات حساس، قابلیت ساخت بهصورت موردی بررسی میشود.
برای مطالعه مدارک، به کتابخانه فنی و کاتالوگها مراجعه کنید. برای بررسی قطعه نیز از فرم درخواست فنی کارگاه استفاده کنید.
مرجع فنی: وبسایت رسمی SSAB · بازنویسی محتوای فارسی: ۲۳ سپتامبر ۲۰۲۶

